La calidad de
un perfil de
PVC no depende solo de su forma, sino también de la uniformidad en su estructura y apariencia. Las zonas delgadas pueden debilitar el producto si no se diseñan adecuadamente para su uso final, lo que hace esencial considerar propiedades como rigidez, flexibilidad, resistencia al impacto y a la tensión. Además, lograr una coloración uniforme y un espesor constante no solo garantiza un buen aspecto visual, sino que también asegura el rendimiento mecánico y evita desperdicios o sobrecostos en producción.
Estas especificaciones dependen tanto del diseño como del control del proceso, ya que el
PVC es térmicamente inestable: comienza a descomponerse cerca de 150 °C y al requerir mayores temperaturas en la transformación, puede liberar ácido clorhídrico (HCl), deteriorando el color, las propiedades mecánicas y dañando moldes y extrusores. Esta degradación se agrava por el cizallamiento generado por la fricción en los tornillos de
extrusión. Para evitarlo, se debe realizar una mezcla homogénea con materia prima de calidad, así como seleccionar los aditivos adecuados -como
masterbatch,
pigmentos, y estabilizantes- en proporciones óptimas. En particular, estabilizantes térmicos como calcio-zinc o estaño neutralizan el HCl y estabilizan el material. Un control preciso de temperatura y cizallamiento, junto con un buen diseño del equipo, permite una transformación estable, preservando el color, las propiedades físico-mecánicas del perfil y la integridad de los equipos.
En este sentido, contar con un
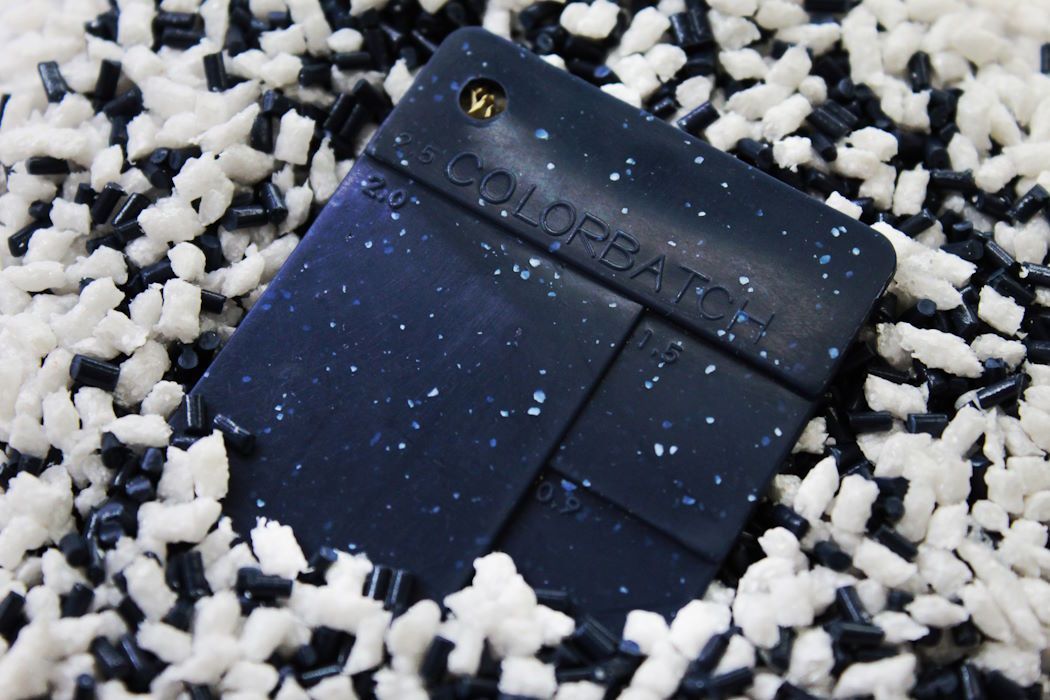
masterbatch base PVC
formulado para la aplicación final es clave. En nuestros desarrollos empleamos pigmentos de baja absorción térmica, lo que evita el oscurecimiento de tonos claros seleccionados para el diseño del perfil y mantiene la estabilidad del color durante la extrusión. Para asegurar una dosificación óptima del masterbatch y color uniforme, formulamos cuidadosamente con pigmentos de alto poder tintóreo o alto poder cubriente, según los requisitos y especificaciones del cliente. Además, consideramos las características de la resina base a emplear, incluyendo formulaciones de PVC libre de ftalatos.
Por otro lado, para asegurar una dispersión eficiente y sin afectar la transparencia, combinamos resinas vírgenes de alta claridad con agentes dispersantes, estabilizantes térmicos y lubricantes. Gracias a este enfoque, junto con el uso de mezcladores intensivos y extrusores de doble husillo, conseguimos que los pigmentos se distribuyan uniformemente en el PVC, lo que mejora tanto la calidad del color como las propiedades mecánicas del perfil extruido.
El
control de calidad del color busca asegurar que el producto cumpla consistentemente con las expectativas del cliente. Desviaciones de tono pueden generar insatisfacción, retrabajos y mayores costos, ocasionador por variaciones en las materias primas, incompatibilidades, condiciones inestables del proceso, mala dispersión o falta de homologación con las metodologías de evaluación del color de ambas partes. Por ello, es clave establecer tolerancias objetivas con el cliente, minimizar ajustes y mantener la repetibilidad entre los lotes del masterbatch. La retroalimentación constante con el transformador y un método confiable de evaluación, más allá de la inspección visual, son esenciales. Donde se favorece el uso del sistema de tolerancia CMC y espectrofotómetros en espacio CIELAB, que permiten calcular con precisión la diferencia de color (ΔE_CMC) y alinearse con la percepción humana.
Nuestro compromiso con la calidad no solo se refleja en el “desarrollo de masterbatch a la medida”, sino también en el acompañamiento técnico, para asegurar la repetibilidad del color y su correcta aplicación, nuestros representantes de ventas trabajan de cerca con el cliente, ofreciendo recomendaciones para optimizar su proceso, como:
- Utilizar dosis del masterbatch adecuado a las características específicas de su producto y proceso.
- Emplear resinas de PVC de alta claridad, evitando el uso de resinas recicladas o fuera de grado.
- Realizar la mezcla en seco del masterbatch con la resina de PVC antes de la alimentación al extrusor.
- Controlar la temperatura de cada zona del equipo para prevenir la degradación del material.
Esta comunicación es esencial para establecer estándares de calidad y recibir retroalimentación precisa sobre el desempeño de los desarrollos de color para su aprobación, así como del primer lote utilizado en la
extrusión de perfiles de PVC.