La fabricación de juguetes para baño mediante
inyección —que combinan partes opacas de
polipropileno (PP) o
polietileno
(PE) con secciones translúcidas de
poliestireno cristal (PSC) — exige un color no solo atractivo y seguro según la normativa aplicable, sino también uniforme y consistente. El reto está en mantener estas características entre lotes y plantas de producción. Para lograrlo, se requiere un
sistema de control estandarizado, medible y trazable, basado en un estándar aprobado, tolerancias definidas y lecturas instrumentales que permitan comparar objetivamente las muestras.
La formulación debe favorecer la repetibilidad
La repetibilidad comienza con el diseño de
formulación del masterbatch. Siempre que el desarrollo lo permita, una formulación sencilla facilita su producción y ajuste. En formulaciones complejas, modificar un componente puede afectar el tono, la luminosidad o la opacidad, por lo que es importante identificar las variables involucradas y realizar los ajustes con criterio técnico.
El desempeño del color depende de la concentración y dispersión de los pigmentos, la resina base, los aditivos y las condiciones de proceso. Por ello, la formulación debe considerar no solo el color objetivo, sino también la compatibilidad, estabilidad, uso final y normativa aplicable, evitando sobrediseños y ajustes innecesarios.
La medición se adapta a la pieza final
El color debe evaluarse considerando las especificaciones de la pieza, como espesor, transparencia, opacidad, acabado superficial y geometría, ya que modifican su apariencia y respuesta instrumental. Es importante definir el
estándar de calidad y los
rangos de tolerancia, así como
homologar el método de evaluación del color entre el fabricante de masterbatch y el transformador.
Para obtener resultados comparables,
el espectrofotómetro permite cuantificar las diferencias de color y dar seguimiento al comportamiento. En el caso de un
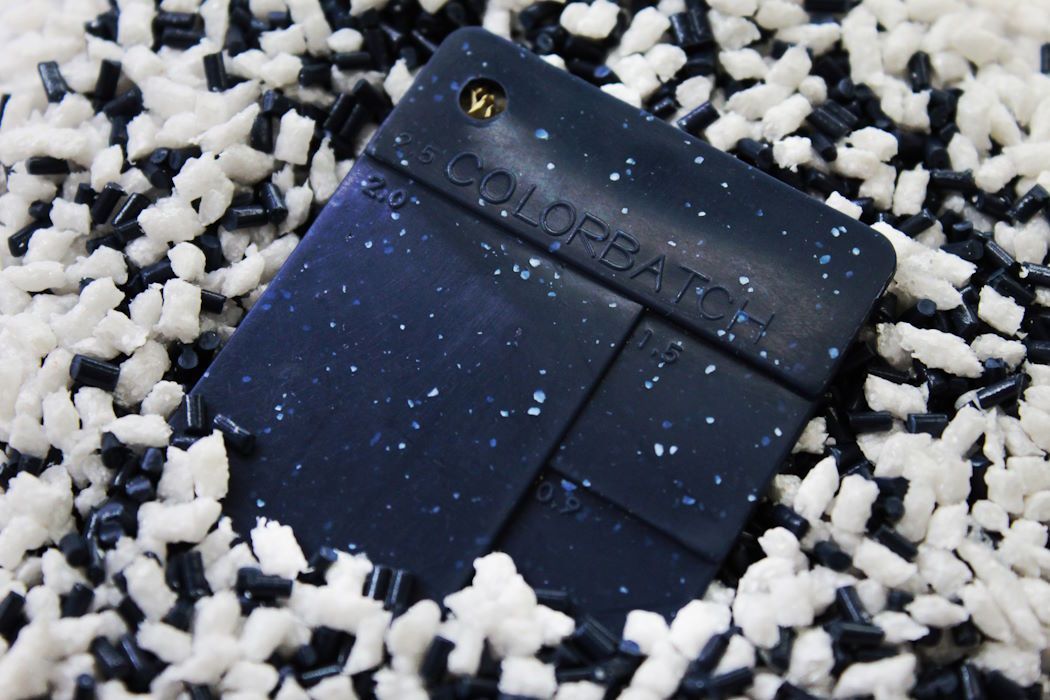
juguete para baño con carcasa opaca y depósito translúcido para visualizar el agua, cada componente requiere una ficha o placa interna de referencia y distintas condiciones de medición. En ambos casos, es importante estandarizar la aplicación de la ficha, el área de lectura según el espesor y la configuración del equipo:
- Piezas opacas: Se utiliza la reflectancia, analizando la luz reflejada por la muestra.
- Piezas translúcidas: Se utiliza la transmitancia, que mide la luz que atraviesa la muestra.
- Piezas con alta opacidad: Cuando la opacidad es muy alta y la luz transmitida resulta insuficiente, es adecuado utilizar reflectancia con un fondo blanco estandarizado.
- Geometría de medición: SCI (especular incluido) reduce la influencia del brillo o acabado superficial, mientras que SCE (especular excluido) refleja en mayor medida su efecto visual.
Ante una desviación de tono, las mediciones instrumentales deben analizarse junto con la evaluación visual y las condiciones de proceso. La
curva espectral y el
ΔE permiten identificar la magnitud y particularidades del cambio, mientras que la revisión de materias primas, condiciones de transformación y pieza final ayudan a determinar su origen antes de modificar la formulación.
Estándar de calidad: lecturas almacenadas vs pieza física
Almacenar en el espectrofotómetro la lectura del
color aprobado como estándar digital permite comparar lotes con mayor rapidez y objetividad, establecer tolerancias, facilitar verificaciones entre equipos o plantas de producción y generar trazabilidad para controles, auditorías o reclamaciones.
Sin embargo, la lectura instrumental no siempre sustituye al
estándar físico aprobado, ya que la iluminación, el ángulo de observación y algunas características ópticas de la pieza no quedan completamente representadas en una medición. El estándar físico debe conservarse y mantenerse vigente, especialmente en:
- Colores con efectos ópticos complejos, como translúcidos, fluorescentes, perlados o metálicos.
- Materiales sensibles al procesamiento.
- Pigmentos o materias primas susceptibles a degradación por luz, humedad, temperatura o almacenamiento.
- Aprobaciones visuales exigidas por el cliente contra una pieza física.
- Cambios de materias primas, proveedores o condiciones del proceso.
Un color reproducible es un parámetro de calidad
La consistencia de color se logra al alinear:
- Formulación del masterbatch
- Condiciones de proceso
- Estándar de calidad digital y físico (vigentes)
- Método de evaluación del color estandarizado
- Tolerancias definidas
Así,
los datos instrumentales aportan objetividad y trazabilidad, mientras que la evaluación visual de la pieza confirma que el resultado corresponde a la apariencia esperada. Esto ayuda a reducir desviaciones, agilizar aprobaciones y preservar la consistencia entre lotes.
Finalmente, para mantener la
repetibilidad del color en juguetes para baño, es clave
reestandarizar periódicamente, de común acuerdo entre el fabricante de masterbatch y el transformador, las fichas o placas internas, los estándares físicos aprobados y las lecturas del espectrofotómetro, manteniendo actualizadas las referencias para producción y control de calidad.
Referencias: